Trubky reformátoru v závodě s přímou redukcí železa (DRI) nejsou obyčejné trubky výměníků tepla. Sedí uvnitř vyhřívaného reformátoru, kde zemní plyn, pára a recyklovaný topný plyn reagují při zh...
READ MORE
2026-09-04
Trubka vaší reformovací pece selhala po pouhých 38 měsících provozu. V ceně výměny je uvedeno osm týdnů, ale vaše období se zavře za šest. Prasklá trubka nikdy není jen trubka – je to ztráta výroby, poruchy procesu a honba za zdrojem náhradních dílů.
Trubky pece pro odstředivé lití jsou páteří služby vysokoteplotního reformování a krakování. Poskytují hustou, jemnozrnnou mikrostrukturu, která odolává tečení a nauhličování. Ale slitina, tloušťka stěny a systém kvality dodavatele určují, zda vaše topné těleso spolehlivě poběží během celého provozního cyklu, nebo se stane důvodem, proč váš závod předčasně upadne.
Odstředivé lití je upřednostňovanou výrobní cestou pro reformovací a krakovací pece, protože vytváří stejnoměrnou stěnu téměř bez dutin, se kterou se tváření a statické lití nemohou ekonomicky shodovat. Roztavená slitina se nalije do válcové formy, která se otáčí vysokou rychlostí. Odstředivá síla drží kov proti stěně formy a tuhnutí postupuje směrem od vnějšího povrchu směrem k otvoru. Lehčí nečistoty a struska se shromažďují ve vnitřním vývrtu, který je následně opracován.
Výsledkem je stěna trubky s jemnou, sloupcovou strukturou zrna, bez poréznosti smršťování a bez defektů ve středové linii. Tato struktura se přímo promítá do delší životnosti při tečení a lepší odolnosti vůči nauhličování. Pro většinu služeb reformingu a krakování jsou standardní specifikací odstředivě lité trubky.
| Atribut | Odstředivé lití | Statickéké lití | Bezešvé tepané |
|---|---|---|---|
| Pevnost stěny | Vysoká, téměř bez dutin | Střední riziko poréznosti | Vysoká |
| Struktura zrna | Jemné sloupcové, směrové | Hrubé, náhodné | Deformovaný, rekrystalizovaný |
| Umístění nečistot | Vnitřní vývrt, obrobený | Náhodné rozdělení | V rámci materiálu |
| Typická tolerance | ±0,5 mm (obrobeno) | ±5,0 mm | ±1,0 mm |
| Cena za trubku | Mírný | Nízká | Vysoká |
Typická tolerance tloušťky stěny po opracování (mm). Nižší hodnoty znamenají přísnější kontrolu rozměrů.
Výběr slitiny by se měl řídit maximální očekávanou teplotou kovu a dominantním mechanismem selhání, nejen cenou materiálu. Při reformování služby je hlavním problémem tečení. Při krakování etylenu dominuje nauhličování. Trubky reformátoru s přímou redukcí železa (DRI) čelí vysoké teplotě i redukční atmosféře.
Standardními materiály jsou mikroslitiny HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) a 35Cr-45Ni s vysokým obsahem niklu. S přechodem z HK40 na 35Cr-45Ni rostou náklady, ale také se zvyšuje přípustné konstrukční namáhání a odolnost proti pronikání uhlíku. Při 1 000 °C může slitina 35Cr-45Ni nést zhruba o 35 procent vyšší namáhání než HP45 a téměř dvojnásobné namáhání než HK40.
Pevnost při tečení (MPa) vs. teplota kovu (°C). Přibližné hodnoty založené na typických datech litých slitin.
| Slitina | Cr (%) | Ni (%) | Typická maximální teplota kovu | Klíčová vlastnost |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980 °C | Ekonomická, střední pevnost při tečení |
| HP45 | 25 | 35 | 1040 °C | Dobrá pevnost při tečení, odolnost proti nauhličování |
| 35Cr-45Ni | 30-35 | 45-50 | 1080 °C | Vysoká creep strength, superior carburization resistance |
 Reformovací trubice pro vysokoteplotní vodíkové a katalytické procesy Tato reformovací trubka je navržena pro konverzi vodíku a katalytické reakce v průmyslových pecích. Nabízí vynikající tepelnou odolnost, ochranu proti oxidaci a precizní výrobu, aby byla zajištěna strukturální integrita a dlouhodobá stabilita. Zobrazit produkt →
Ačkoli jsou obě odstředivě lité trubky, krakovací trubky a reformovací trubky jsou navrženy pro různé způsoby selhání. Krakovací trubky, nazývané také sálavé spirály, pracují v ethylenové krakovací peci, kde teplota vnější stěny může přesáhnout 1 080 °C. Dominantním degradačním mechanismem je nauhličování: uvnitř trubky se tvoří koks, uhlík difunduje do slitiny a trubka ztrácí tažnost. Pro tuto službu jsou standardem mikroslitiny HP nebo 35Cr-45Ni.
Trubky reformátoru mají jinou práci. Pracují v parním reformování metanu při teplotě stěny zhruba 850-1000 °C. Primárním problémem je tečení: trubka se musí sama podepřít a odolat vnitřnímu tlaku po dobu projektované životnosti 100 000 hodin nebo více. HP45 je běžnou volbou, přičemž 35Cr-45Ni se používá tam, kde je potřeba vyšší spolehlivost.
Trubky reformátoru DRI se řídí podobnou logikou, ale s dalšími výzvami v podobě redukční atmosféry a vyšších provozních teplot v závodech s přímou redukcí železa. Vyžadují slitiny, které dokážou udržet pevnost při tečení i odolnost vůči nasávání uhlíku v prostředí bohatém na vodík.
 Praskací trubice pro pece na pyrolýzu etylenu a propylenu Tato zářivá spirála, navržená pro krakování etylenu a propylenu, odolává extrémním teplotám a odolává nauhličování. Jeho optimalizovaná geometrie zajišťuje rovnoměrný přenos tepla a odolnost proti koksování, což je zásadní pro prodloužení životnosti v pyrolýzních jednotkách. Zobrazit produkt →
U reformátorů s přímou redukcí železa je často zapotřebí konstrukce trubek specifická pro DRI, aby odolala působení vodíku a udržela životnost při prasknutí při cyklickém provozu.
 DRI Reformer Tube pro přímé redukované železné pece Tato trubice se specializuje na závody DRI a odolává útoku vodíku a zachycení uhlíku v redukčních atmosférách. Jeho slitinové složení a mechanická pevnost poskytují spolehlivost při cyklickém vysokoteplotním provozu a podporují efektivní výrobu oceli. Zobrazit produkt →
Vaše specifikace nákupu je jediným nejúčinnějším nástrojem, jak se vyhnout předčasnému selhání trubky. Dobře napsaná specifikace zabraňuje tomu, aby se z levné nabídky se špatnou kvalitou materiálu stala nákladná prostojová událost.
Ve specifikaci by měla být minimálně uvedena norma odlévání, chemické složení, rozměrové tolerance, požadavky na kontrolu a dokumentace. Odkaz na ASTM A297 nebo ASTM A608 dává slévárně jasný základ pro limity složení a mechanické vlastnosti. Tloušťka stěny po opracování je typicky 10-18 mm pro reformovací trubky s tolerancí ±0,8 mm nebo lepší na konečném obrobeném povrchu. Vývrt musí být dostatečně hladký, aby umožňoval ultrazvukovou kontrolu a konzistentní tepelný tok.
Poškození tečením zůstává největší samostatnou příčinou selhání reformovací trubky. V krakování dominuje nauhličování. Přehřátí v důsledku dopadu plamene nebo špatné distribuce proudění je třetí nejčastější příčinou. To je přesně důvod, proč jsou volba slitiny, tloušťka stěny trubky a uspořádání hořáku vzájemně propojená rozhodnutí.
Když specifikujete zkumavku, požadujte 100% ultrazvukové vyšetření stěny zkumavky. Kontrola penetrace barvivem na opracovaných svarových koncích zachycuje povrchové trhliny, které může ultrazvukové testování přehlédnout. Vyžádejte si certifikáty o vysledovatelnosti materiálu s uvedením tepelného čísla, chemické analýzy, záznamů tepelného zpracování a výsledků mechanických zkoušek. Pro aplikace s vysokou expozicí sírě nebo páře si vyžádejte od slévárny zprávu o odolnosti proti nauhličování nebo list s údaji o tečení.
Důraz na cenu často tlačí kupující k nekvalifikovaným dodavatelům. Při nákupu trubek pece platí opačná logika: trubka s nejnižší cenou se často stává nejdražší, když zohledníte výměnu, ztrátu výroby a náklady na neplánované odstavení.
Hledejte výrobce, kteří se objevují na seznamech kvalifikovaných prodejců hlavních energetických operátorů. Tato kvalifikace není marketingový detail. Znamená to, že dodavatel prošel audity týkajícími se slévárenských procesů, tepelného zpracování, schopností NDT a přesnosti obrábění. Označuje také historii dodávek trubek podle přísných specifikací.
Tovární audity jsou důležité. Zkontrolujte, zda má slévárna moderní elektrické tavicí schopnosti, automatické lití, spolehlivou pec pro tepelné zpracování se zaznamenanými údaji o cyklu a dobře vybavenou laboratoř pro chemické a mechanické testování. Druhým faktorem je kapacita obrábění s CNC soustruhy a dokumentovaný protokol o rozměrové kontrole. U velkých trubkových modulů a kompletních topných těles by měla být posouzena také schopnost dodavatele sestavit a odeslat nadrozměrná zařízení.
Zvažte rizika nekvalifikovaného dodavatele: nekonzistentní chemické složení od tepla k teplu, nadměrné kolísání tloušťky stěny a mikrosmršťování ve stěně trubky. To je důvod, proč by pravidla nákupu trubek pecí měla být v souladu s širším projektem topných těles. Dodavatel se zkušenostmi s EPC může často koordinovat výrobu trubek, montáž konvekčního modulu a stavbu na místě efektivněji než samostatní prodejci. Přečtěte si náš článek na opatření pro radiační trubici abyste pochopili běžná úskalí instalace a provozu, která majitelé přehlížejí.
Při pravém odstředivém lití se kov nalévá do rotující formy a odstředivá síla tvoří stěnu trubky. Forma se otáčí vysokou rychlostí a trubka je dutá bez jádra. Poloodstředivé lití využívá jádro pro tvarování vnitřní geometrie a nižší rotační rychlosti; používá se pro díly jako kola nebo tělesa ventilů. Trubky pro pece se spoléhají na skutečnou odstředivou cestu.
Pro službu krakování etylenu a parního reformování je typická tloušťka stěny po opracování 8–15 mm pro krakovací cívky a 10–18 mm pro trubky reformeru, ale přesná tloušťka se vypočítává z vnitřního tlaku, povoleného napětí slitiny při maximální teplotě kovu a přídavku na korozi/karburaci. Nikdy neurčujte tloušťku stěny, aniž byste si přečetli návrhový kód a cíl životnosti.
Ultrazvukové testování stěny trubky je standardní v kombinaci s penetračním prostředkem na opracovaných koncích svaru. Některé specifikace také vyžadují radiografické testování svarových spojů a rozměrovou kontrolu otvoru, vnějšího průměru a kruhovitosti stěny.
Trubky pece pro odstředivé lití jsou kritickou investicí. Tento proces vám poskytne hustou jemnozrnnou strukturu potřebnou pro dlouhodobou odolnost proti tečení a nauhličování, ale pouze v případě, že slitina, tloušťka stěny, kontrola a dodavatel jsou vybráni se stejnou přísností jako samotný topný článek.
Začněte s maximální teplotou kovu, vyberte slitinu, která odpovídá dominantnímu režimu selhání, a specifikujte 100% ultrazvukovou kontrolu a plnou sledovatelnost materiálu. Pokud vám dodavatel nemůže prokázat takovou úroveň kontroly kvality, odejděte. Levnější trubka, která selže za tři roky, není na konci projektu nikdy levnější.
Potřebujete pomoc s návrhem specifikace pro reformovací nebo krakovací trubky? Kontaktujte náš technický tým pro výběr materiálu a poradenství při nákupu.
Trubky reformátoru v závodě s přímou redukcí železa (DRI) nejsou obyčejné trubky výměníků tepla. Sedí uvnitř vyhřívaného reformátoru, kde zemní plyn, pára a recyklovaný topný plyn reagují při zh...
READ MOREZářivá cívka, která selže v 18. měsíci namísto v roce 5, dělá víc než jen přerušení produkce etylenu. Vynutí si neplánovanou odstávku, zvednutí jeřábu a přehodnocení každého svaru na stejné peci...
READ MOREKonvekční sekce topného tělesa je místo, kde se získává nebo ztrácí tepelná účinnost. Spaliny opouštějí sálavou sekci při 400–650 °C a nesou až 35 % uvolněného tepla paliva. Správně navržená...
READ MOREPo třech letech na odložené koksovací jednotce se výstupní teplota spalin vytápěného ohřívače posunula ze 180 °C na 246 °C. Hořáky byly vyladěné a sálavé trubice vypadaly dobře, přesto spotřeba ...
READ MORE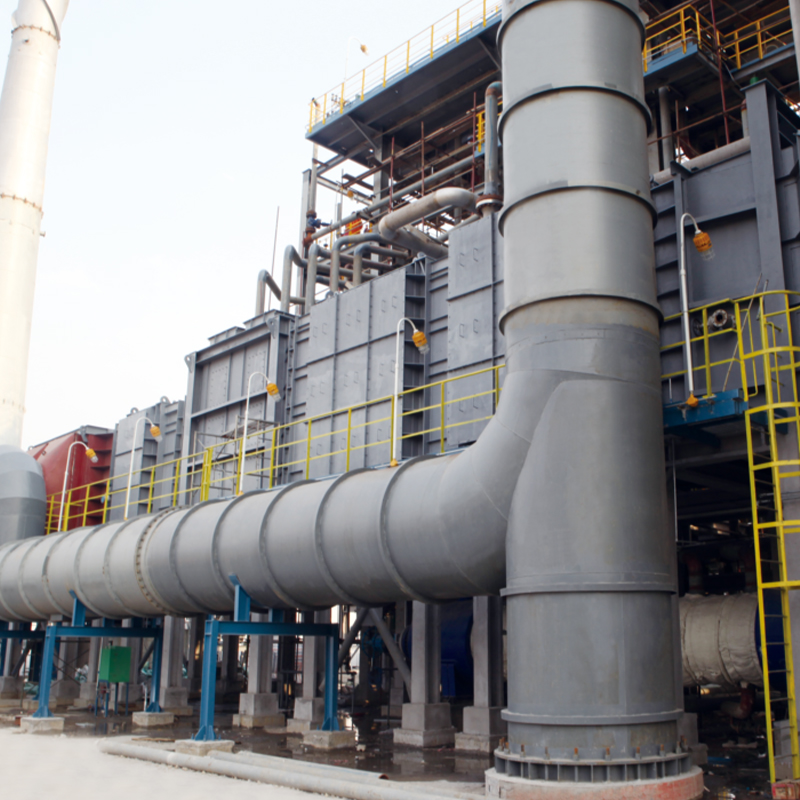
Řada příslušenství pro pece poskytuje základní komponenty, které zajišťují bezpečný, efektivní a spolehlivý provoz průmyslových pecí. Od hořáků a termočlánků až po žáruvzdorné podpěry a systémy odv...
See Details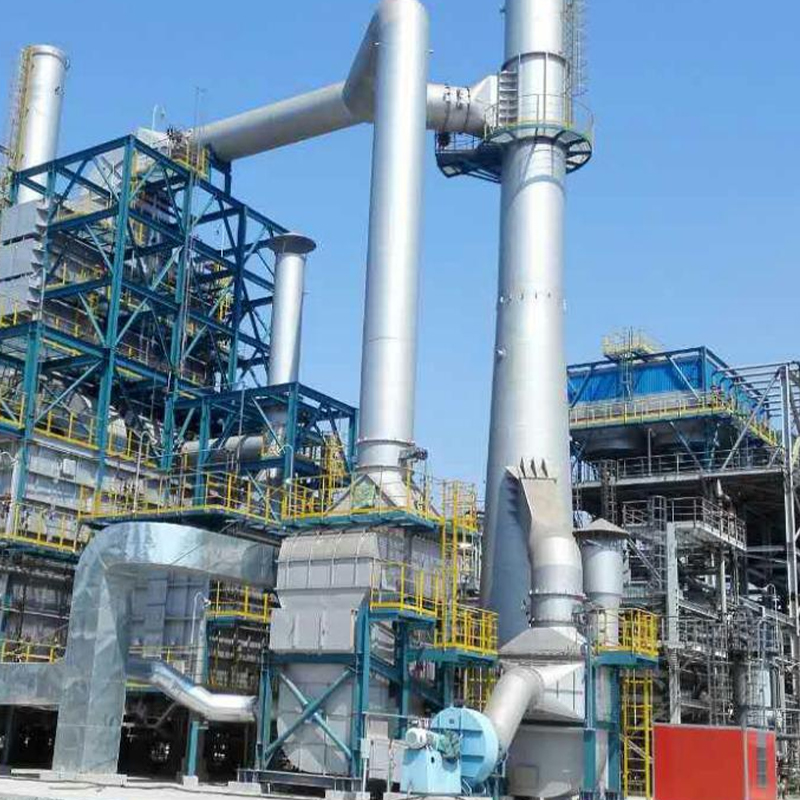
Ohřívač uhlí s vysokým obsahem síry od Tuopu Industry je vysoce výkonná průmyslová topná pec speciálně navržená pro procesy využívající uhlí s vysokým obsahem síry nebo pevná paliva bohatá na síru....
See Details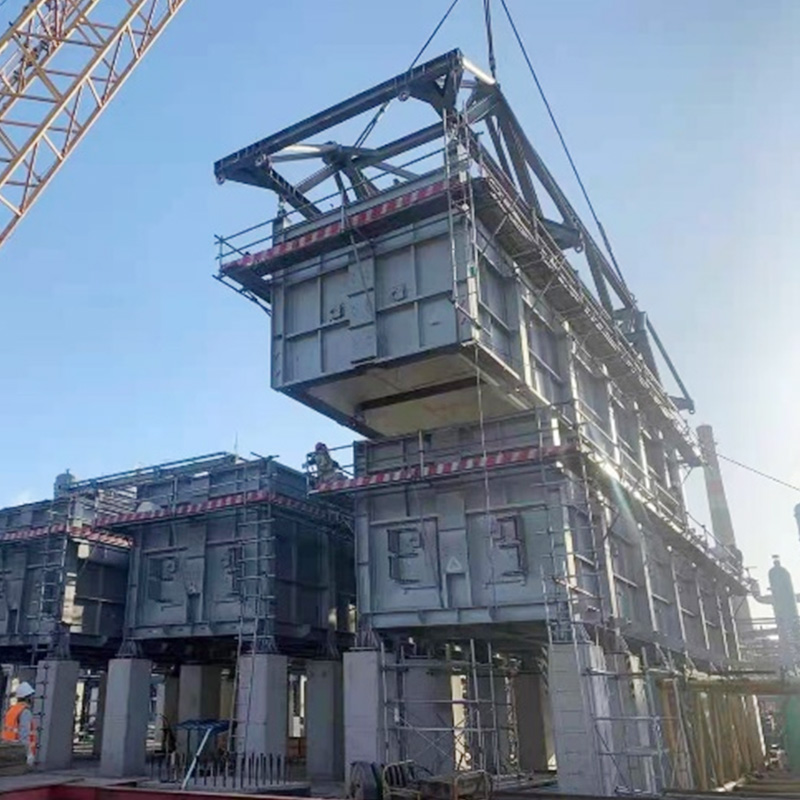
Použití COMMOS a inteligentního PID pro dvourozměrný společný design, dosažení digitální úrovně dodání.
See Details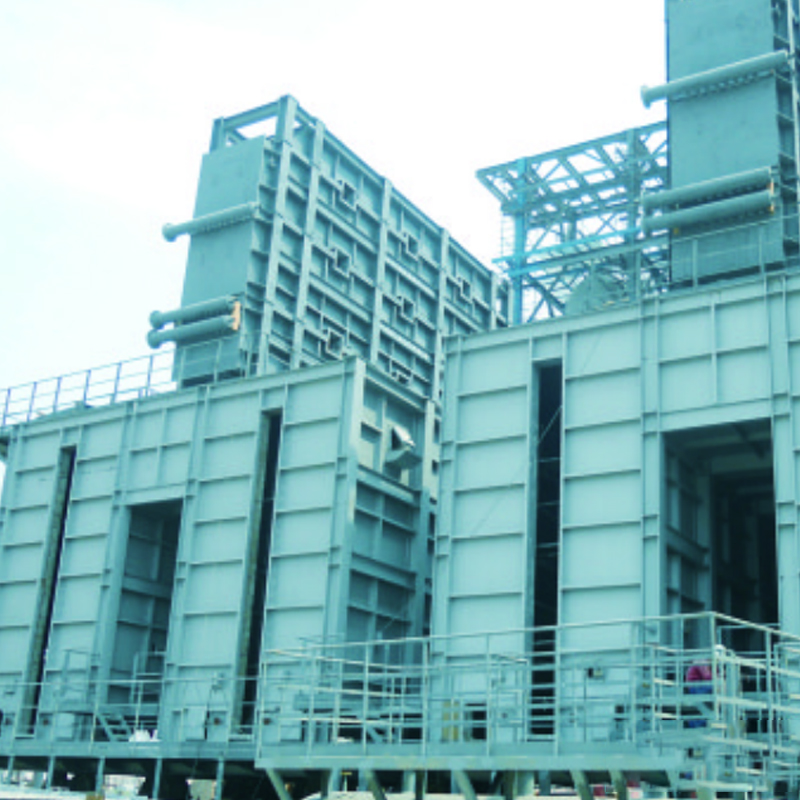
Náš ohřívač zpožděného koksování je speciálně navržen pro efektivní ohřev těžkých zbytků v odložených koksovacích jednotkách. Tím, že poskytuje přesný, rovnoměrný vysokoteplotní ohřev, zajišťuje op...
See Details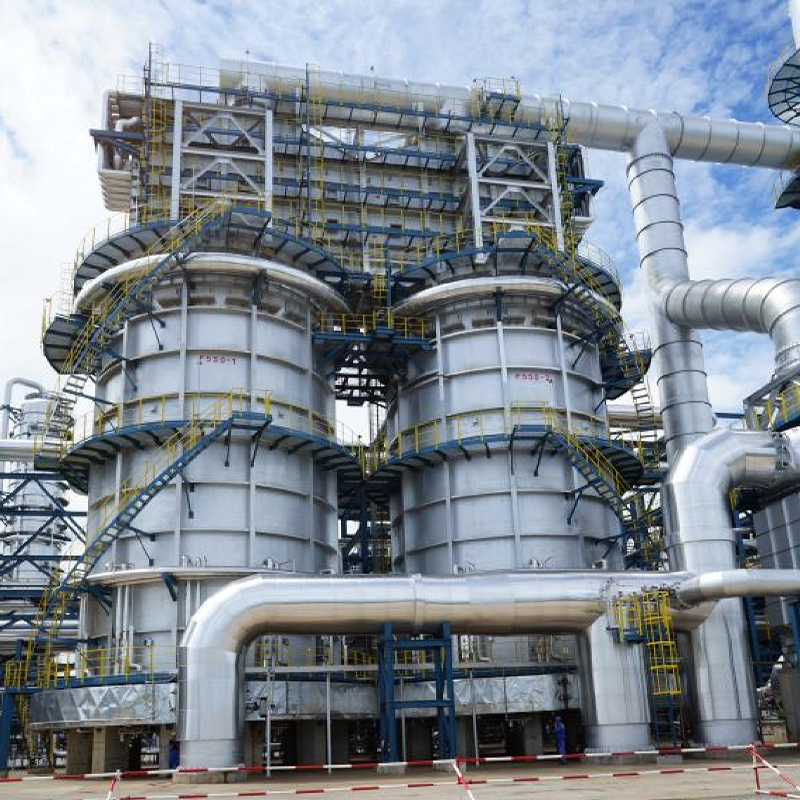
Náš ohřívač Xylen Reboiler Fired Heater je precizně zpracované řešení průmyslového vytápění navržené pro účinnou separaci a regeneraci xylenu v petrochemických a chemických zpracovatelských závodec...
See Details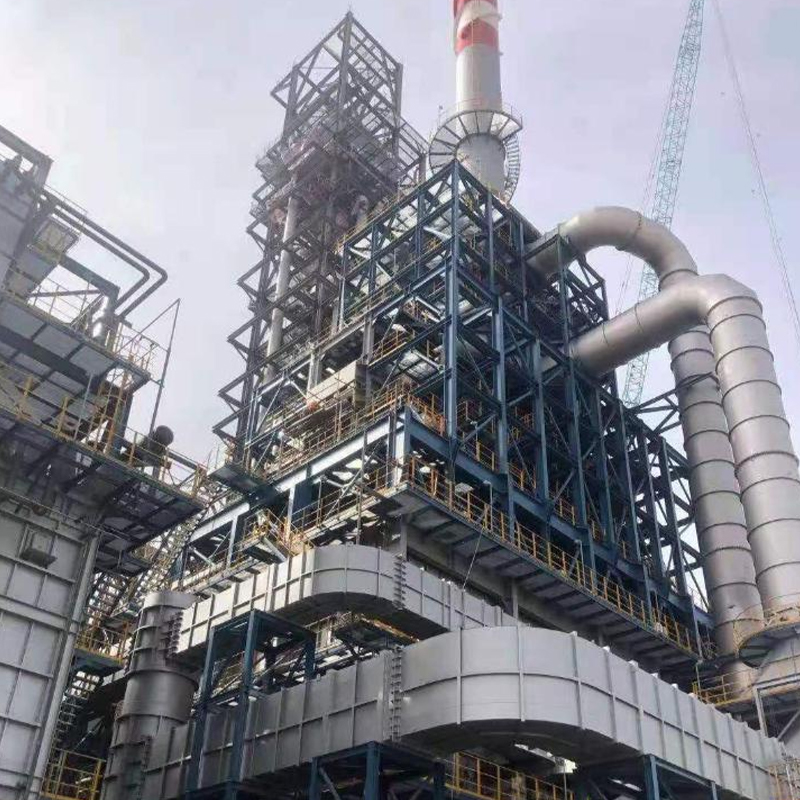
Náš reformovací ohřívač čtyři v jednom je vysoce účinné, pokročilé řešení ohřevu navržené pro moderní operace rafinace ropy a chemického zpracování. Navrženo pro optimalizaci tepelného výkonu, inte...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
č.20, Fuyang Road, město Jingjiang, provincie Jiangsu, Čína
Média